14 Ekim 2026
Talaşlı İmalat Yöntemleri ve Parça Üretim Süreci
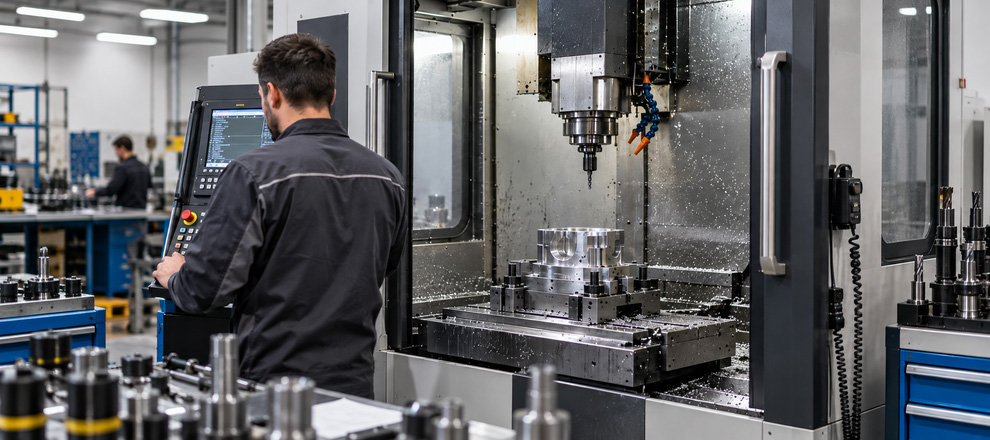
Talaşlı imalat, bir iş parçasından kesici takımlar veya aşındırıcı tanelerle malzeme kaldırılarak istenen geometrinin oluşturulmasıdır.
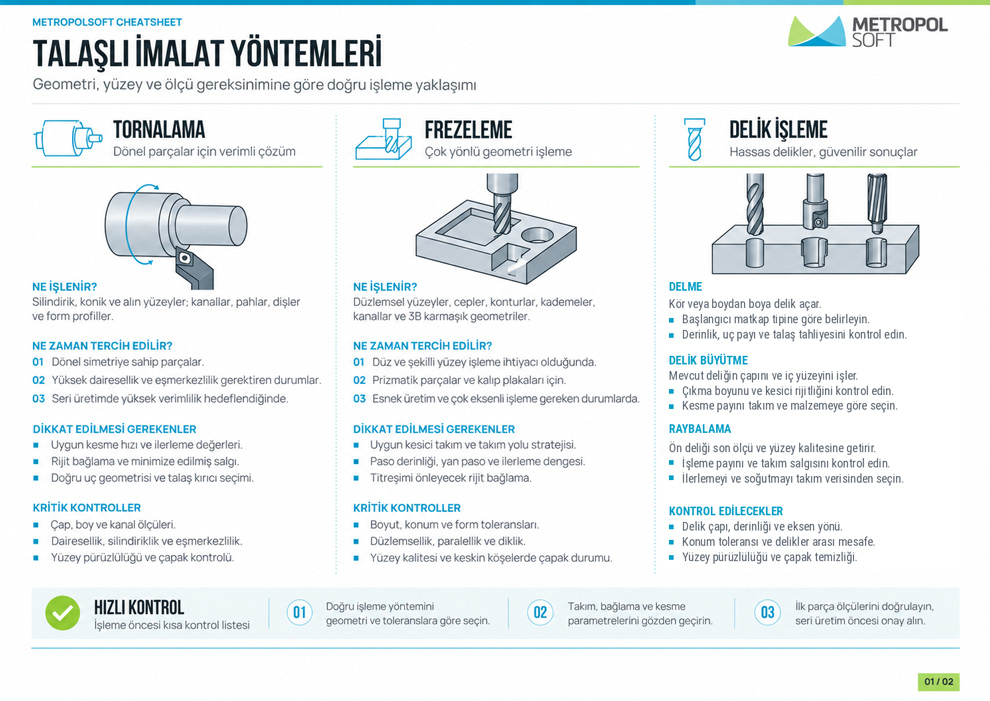
Tornalama, frezeleme, delik işleme ve taşlama bu üretim yaklaşımının başlıca uygulamalarıdır.
Amaç, parçayı teknik resimde belirtilen ölçü, biçim ve yüzey özelliklerine getirmektir.
Bir parçanın üretimi çoğu zaman tek yöntemle tamamlanmaz. Dış çap, bağlantı deliği ve oturma yüzeyi farklı işlemler gerektirir.
Üretim süreci, bu özelliklere uygun yöntemlerin seçilmesi ve birbirini tamamlayacak sırada uygulanmasıyla kurulur.
Talaşlı İmalat Yöntemleri Nelerdir?
Talaşlı imalat yöntemleri, malzemenin nasıl kaldırıldığına ve oluşturulan geometriye göre ayrılır. CNC ise ayrı bir talaş kaldırma yöntemi değildir.
Tezgâh hareketlerinin sayısal komutlarla yönetilmesini ifade eder. Tornalama ve frezeleme gibi işlemler hem geleneksel hem CNC tezgâhlarda uygulanır.
| Yöntem | İşlem hedefi | Kritik kontrol |
|---|---|---|
| Tornalama | Dış/iç çap, alın yüzeyi, dönel profil | Eksen ilişkisi, salgı ve bağlama boyu |
| Frezeleme | Düz yüzey, cep, kanal, 3B yüzey | Takım erişimi, iç köşe yarıçapı ve rijitlik |
| Delik delme | Kör veya patlak delik | Delik derinliği, uç payı ve talaş tahliyesi |
| Delik büyütme | Mevcut deliğin çapı ve iç geometrisi | Ön delik, kesici çıkma boyu ve sehim |
| Raybalama | Mevcut deliğin son ölçüsü ve yüzeyi | İşleme payı, eksen uyumu ve takım salgısı |
| Taşlama | Hassas düz, silindirik veya iç yüzey | Taş seçimi, ısıl hasar ve yüzey pürüzlülüğü |
| Broşlama | Kama kanalı, çokgen delik, iç profil | Profil kesicisi, ön delik ve talaş boşluğu |
Tablodaki kontroller, yöntem seçiminin geometriyle sınırlı olmadığını gösterir.
Raybalama işleminde küçük çap düzeltmesiyle deliğin konumunu düzeltmek aynı işlem değildir.
Ön deliğin ekseni hatalıysa raybalamayı konum düzeltme yöntemi olarak kullanmayın.
İşlenecek ölçü ile geometrik toleransı ayrı değerlendirin.
Parçaya Uygun Yöntem Nasıl Seçilir?
Yöntem seçimi, parçanın dış görünüşünden önce işlenecek yüzeyin görevine dayanır.
Bir milin yataklandığı çap ile cıvatanın geçtiği delik aynı ölçü ve yüzey koşullarını gerektirmez.
Teknik resimdeki toleranslar, geometrik ilişkiler ve pürüzlülük değerleri bu farkı tanımlar.
Flanşlı bir göbekte dış çap ve alın yüzeyi tornalanırken çevredeki bağlantı delikleri delme operasyonlarıyla açılır.
Merkez deliğinin işlevi daha dar bir ölçü aralığı gerektiriyorsa delik büyütme veya raybalama değerlendirilir.
Parçada ayrıca düz bir bağlantı yüzeyi bulunuyorsa frezeleme devreye girer. Böylece tek parçanın farklı özellikleri için farklı yöntemler seçilir.
Malzemenin sertliği, talaş oluşturma davranışı ve parçanın bağlama rijitliği de karara dahildir.
Frezelemede kesici takım seçimi yapılırken erişilecek derinlik, köşe geometrisi ve işlenecek yüzey birlikte ele alınır.
Takımın ulaşamadığı bir bölgeyi yalnızca kesme değerlerini değiştirerek işlemek mümkün değildir.
Üretim adedi, standart veya özel takım ve fikstür tercihinin ekonomik karşılığını belirler.
Tek parça işte uygulanacak hazırlıkla sürekli tekrarlanan bir seri işin hazırlığı aynı olmak zorunda değildir.
Parça Üretim Süreci Nasıl İlerler?
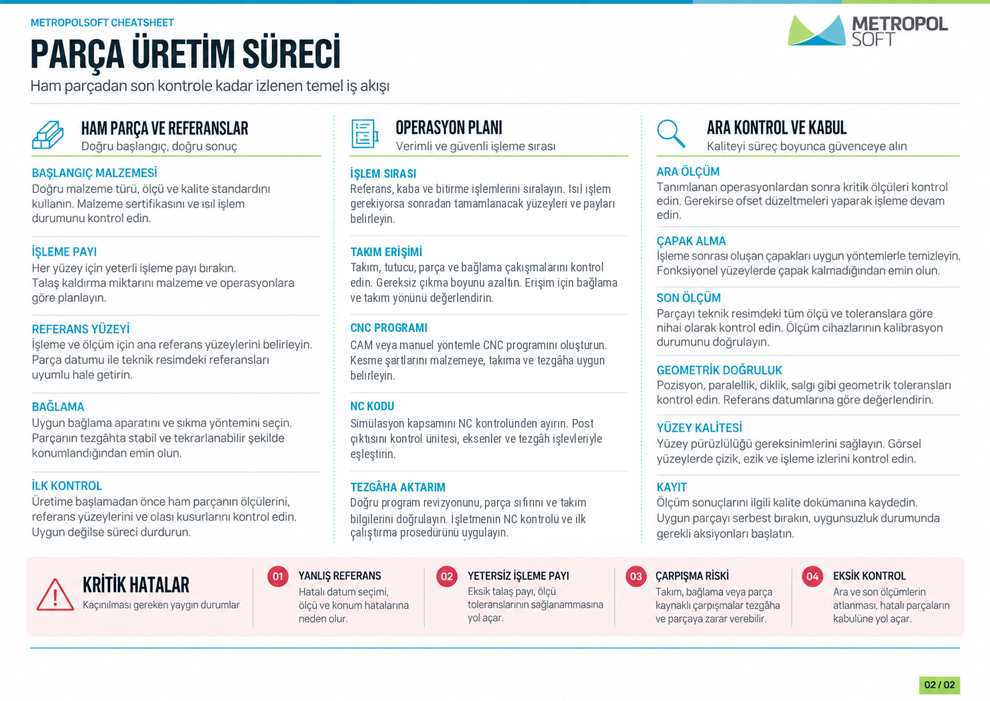
Parça üretimi, ham parçanın hazırlanmasıyla başlar.
Referansların oluşturulması, operasyonların programlanması, işleme ve ölçüm aşamaları birbirini izler.
Bir sonraki operasyona geçmeden önce gerekli yüzeyler, ölçüler ve işleme payları kontrol edilir.
Ham Parça ve İşleme Referansları
Başlangıç malzemesi çubuk, plaka, blok veya döküm ve dövme yoluyla ön şekillendirilmiş parçalar arasından seçilir.
Seçim yapılırken bitmiş parçanın dış ölçülerine ek olarak bağlama alanı ve işlenecek yüzeylerdeki paylar dikkate alınır.
Bu pay, sonradan kaldırılmak üzere bırakılan malzemedir. Çeliğin yalnızca malzeme adını bilmek yeterli değildir.
Teslim sertliği ve ısıl işlem durumu, kesici seçimi ve operasyon sırasıyla birlikte değerlendirilir.
İlk işlemlerde, sonraki bağlamalarda kullanılacak uygun referans yüzeyler oluşturulur.
Referans, parçanın tezgâhta nasıl konumlandırılacağını ve diğer yüzeylerin neye göre işleneceğini belirler.
Konumlandırma elemanları parçanın yerini belirlerken bağlama elemanları parçayı bu konumda tutar.
Flanşlı göbek örneğinde alın yüzeyi ve merkezleme çapı arasındaki ilişki, sonraki delik işlemlerine temel oluşturur.
Parça başka tezgâha taşındığında bu ilişki korunmalıdır.
Mengene, ayna veya fikstür seçimi de parçayı deformasyona zorlamadan işleme kuvvetlerine karşı destekleyecek şekilde yapılır.
Operasyon Planı ve CNC Programı
Operasyon planı, hangi yüzeyin hangi bağlamada, hangi takım ve yöntemle işleneceğini tanımlar.
Birbirine göre konumlandırılması gereken yüzeyler birlikte değerlendirilir. Takım erişimi ve bağlama imkânı da işlem sırasını belirler.
Parçanın tüm özelliklerini tek bağlamada bitirmek her iş için zorunlu değildir.
Tornadan sonra frezede işlenecek deliklerin konumu, teknik resimdeki yüzey ve eksenlere göre belirlenir.
Bu referansların yeni bağlamaya nasıl aktarılacağı operasyon planında açıklanır.
Bu planın CNC ortamında uygulanması için takım yolları hazırlanır. EDGECAM ile torna, freze ve mill-turn operasyonları programlanır.
Programcı, parça geometrisine göre işlenecek bölgeleri, takım hareketlerini ve operasyon sırasını tanımlar. Böylece üretim planı, tezgâhta uygulanacak hareketlere dönüştürülür.
Hazırlanan operasyonlar, hedef tezgâha uygun post işlemciyle NC koduna çevrilir. Operatöre programla birlikte parça sıfırı, bağlama düzeni ve kullanılacak takım bilgileri de aktarılır.
Tezgâh kurulumu bu bilgilerle eşleştirilir. İşletmenin program kontrolü ve ilk çalıştırma adımları tamamlanmadan seri üretime geçilmez.
İşleme ve Ara Kontroller
Kaba işleme, fazla malzemenin kaldırılmasını ve parçanın hedef biçime yaklaşmasını sağlar.
Finish işlemlerinde ise ölçü ve yüzey gereksinimleri esas alınır. Finish için bırakılacak pay, malzemeye ve uygulanacak operasyona göre belirlenir.
Her yüzeye aynı payın bırakılması gerekmez. Ara kontrol, hata sonraki işlemlere taşınmadan önce mevcut durumu doğrular.
Bir sonraki bağlamada kullanılacak çap, dayama yüzeyi veya delik tamamlandığında kontrol edilir.
İşleme devam ederken ölçünün sınır değerlere yaklaşması, kesici aşınmasının ve bağlama durumunun incelenmesini gerektirir.
Bağlama kuvvetiyle esneyen ince cidarlı parçalarda serbest durumdaki ölçü de değerlendirilir.
Kontrolün hangi bağlama koşulunda yapılacağı ölçüm planında belirtilir.
Isıl işlem gereken parçalarda, işlemden sonra tamamlanacak yüzeyler ve bu yüzeylerde bırakılacak işleme payları önceden belirlenir.
Bodycote’un teknik açıklamasına göre gerilim giderme, kalıntı gerilmeleri azaltarak sonraki üretim aşamalarında boyutsal değişim riskini düşürür.
Bu nedenle gerilim giderme kararı, malzeme ve sonraki operasyonlarla birlikte verilir.
Finish işlemleri ve ölçüm adımları da bu plana göre sıralanır.
Çapak Alma, Ölçüm ve Parça Kabulü
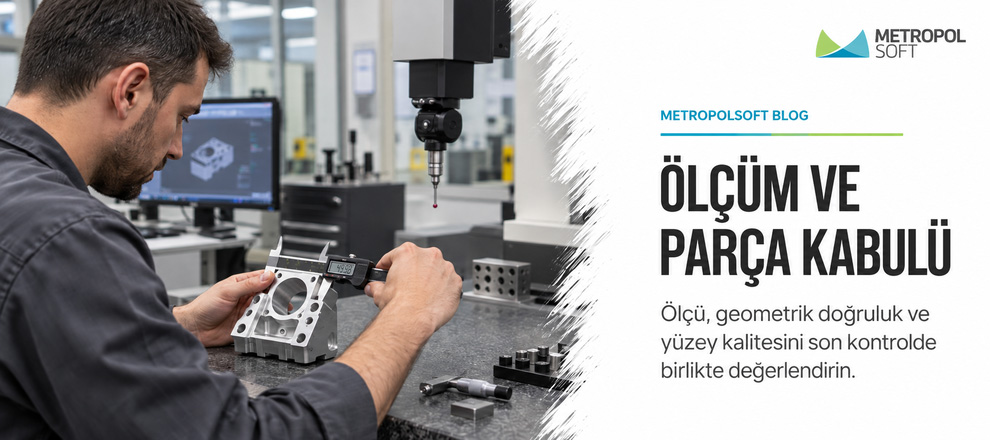
İşlenen parça, keskin kenarlar ve delik ağızlarında kalan çapaklar açısından kontrol edilir.
Çapak alma sırasında teknik resimdeki kenar biçimi korunur.
Pah veya radyüs istenen bölgelerde, belirtilen geometrinin dışına çıkılmaz.
Deliklerde ve iç kanallarda kalan talaşlar temizlenir.
Son kontrolde ölçü, geometrik doğruluk ve yüzey pürüzlülüğü ayrı değerlendirilir.
Bir deliğin çapının uygun olması, merkezinin doğru konumda olduğunu göstermez.
Yüzeyin parlak görünmesi de istenen pürüzlülük değerini karşıladığını kanıtlamaz.
Ölçüm aracı, kontrol edilecek özelliğe ve toleransa göre seçilir.
Çap ölçümü, delik konumu ve yüzey pürüzlülüğü için aynı ölçüm yaklaşımı kullanılmaz.
Parça temizlendikten sonra tanımlı ölçüm koşullarında değerlendirilir.
Uygunluk kayıtları ilgili parça ve üretim işiyle eşleştirilir.
Parça kabulü, teknik resimdeki gereksinimlerin kontrol planına göre doğrulanmasıyla tamamlanır.
Montaj yüzeyleri, dişler ve iç kanallar da kendi işlevleri açısından bu değerlendirmeye dahildir.
EDGECAM İçin Teklif Alın
Torna ve freze operasyonlarınızı EDGECAM ile programlamak için Metropolsoft ile iletişime geçin.
İşlediğiniz parça türlerini, tezgâhlarınızın eksen yapısını ve kontrol ünitesi bilgilerini paylaşın.
Metropolsoft ekibiyle üretiminize uygun EDGECAM kapsamını, eğitim ihtiyacını ve post işlemci çalışmasını belirleyin.
Teknik resminizdeki işleme gereksinimlerini yazılım ve tezgâh altyapınızla birlikte değerlendirmek için teklif talebinizi iletin.
Diğer Yazılar